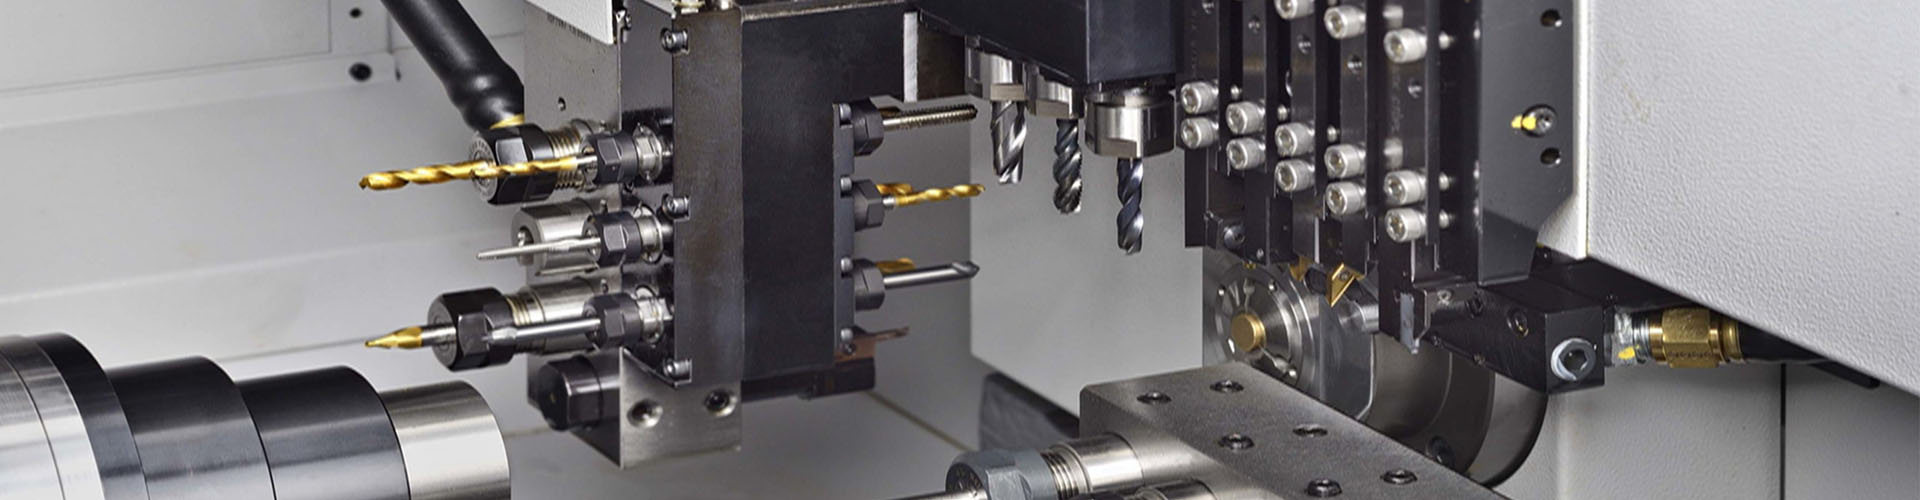
Станок для расточки глубоких отверстий — не просто оборудование. Это технологический барьер, который определяет, сможет ли деталь выдержать 20 лет эксплуатации в газоперекачивающей станции или в аэродвигателе. Мы не раз сталкивались с ситуацией: клиент присылает чертёж вала диаметром 850 мм и длиной 3200 мм, требует круглость ±0,008 мм на всей глубине — и спрашивает: «А ваш станок справится?» Ответ зависит не от марки ЧПУ, а от трёх вещей: жёсткости базы, стабильности подачи охлаждения и способности системы компенсировать тепловые деформации в реальном времени.
Где стандартные решения терпят крах
Большинство вертикальных токарных станков проектируются для обработки торцов и наружных поверхностей. Расточка глубоких отверстий — другая задача. Здесь критичны: длина сверла относительно диаметра (L/D > 10), отвод стружки, вибрация шпинделя при малых подачах и точность позиционирования инструмента вдоль оси Z. На одном из наших испытаний станок без усиленной колонны дал отклонение оси отверстия на 0,042 мм на глубине 1800 мм. Причина — не слабый двигатель, а прогиб направляющих при длительной нагрузке. Станок для расточки глубоких отверстий должен быть спроектирован как единый жёсткий блок: массивная литая станина, усиленные направляющие, шпиндель с двойной опорой и система принудительного охлаждения корпуса.
Что реально работает — и почему
На практике надёжность расточки глубоких отверстий проверяется в трёх режимах:
Точность центровки: отклонение оси отверстия от базовой оси заготовки не более ±0,012 мм на длине до 2500 мм;
Повторяемость диаметра: разброс размеров по 10 последовательным деталям — не выше ±0,005 мм;
Шероховатость поверхности: Ra ≤ 0,8 мкм без финишного хона — при условии стабильной подачи СОЖ под давлением 4–6 бар.
Эти параметры достижимы только при полном контроле над всем циклом: от термообработки направляющих до калибровки датчиков обратной связи в системе ЧПУ. Например, у моделей CK5275 и CK5285, адаптированных для расточки, используется литая станина из высокопрочного чугуна с предварительным старением — это снижает остаточные напряжения и исключает «дрейф» геометрии в течение первых 500 часов работы.
Кто и зачем выбирает специализированные решения
Мы фиксируем чёткую закономерность: предприятия, работающие с ответственными деталями, перестают покупать «универсальные» станки. Вместо этого они инвестируют в машины, заточенные под конкретную операцию. Клиент из Казахстана, производящий корпуса клапанов для нефтепереработки, сменил двухколонный токарный станок на модификацию CK5240X25/2 с усиленной системой отвода стружки и увеличенным ходом Z. Результат: сокращение цикла расточки на 37 %, отказ от ручной доводки и рост выхода годных деталей с 82 % до 99,4 %. Аналогично — российский завод ветрогенераторов: после внедрения станка для расточки глубоких отверстий на базе CK5126CM×12/10 исчезли случаи брака в ступицах ротора из-за несоосности подшипниковых посадок.
Как избежать ошибок при выборе
Самая частая ошибка — ориентироваться только на максимальный диаметр обработки. Но ключевой параметр — не Dmax, а глубина расточки при заданной точности. Уточняйте: какие данные по погрешности указаны в паспорте — для наружного точения или именно для расточки? Есть ли в комплекте шпиндель с регулируемым моментом и системой подачи СОЖ через шпиндель? Поддерживает ли ЧПУ режим постоянной скорости резания при изменении диаметра в процессе расточки? Если производитель не может предоставить протокол испытаний на образце с L/D = 15, — это сигнал: станок не проходил реальных нагрузочных тестов.
Станок для расточки глубоких отверстий — это не агрегат, а гарантия. Гарантия того, что деталь не разрушится от вибрации в критической зоне, не заклинит при сборке, не потребует замены через 6 месяцев. Компания Dalian Xinhong Machinery Manufacturing Co., Ltd. проектирует такие станки с 2006 года — не как модификации универсальных решений, а как отдельные инженерные системы. Их продукция применяется там, где цена ошибки измеряется не в рублях, а в безопасности и репутации. Подробные технические условия, схемы подключения и протоколы испытаний доступны на сайте d l x h c n c . c o m.