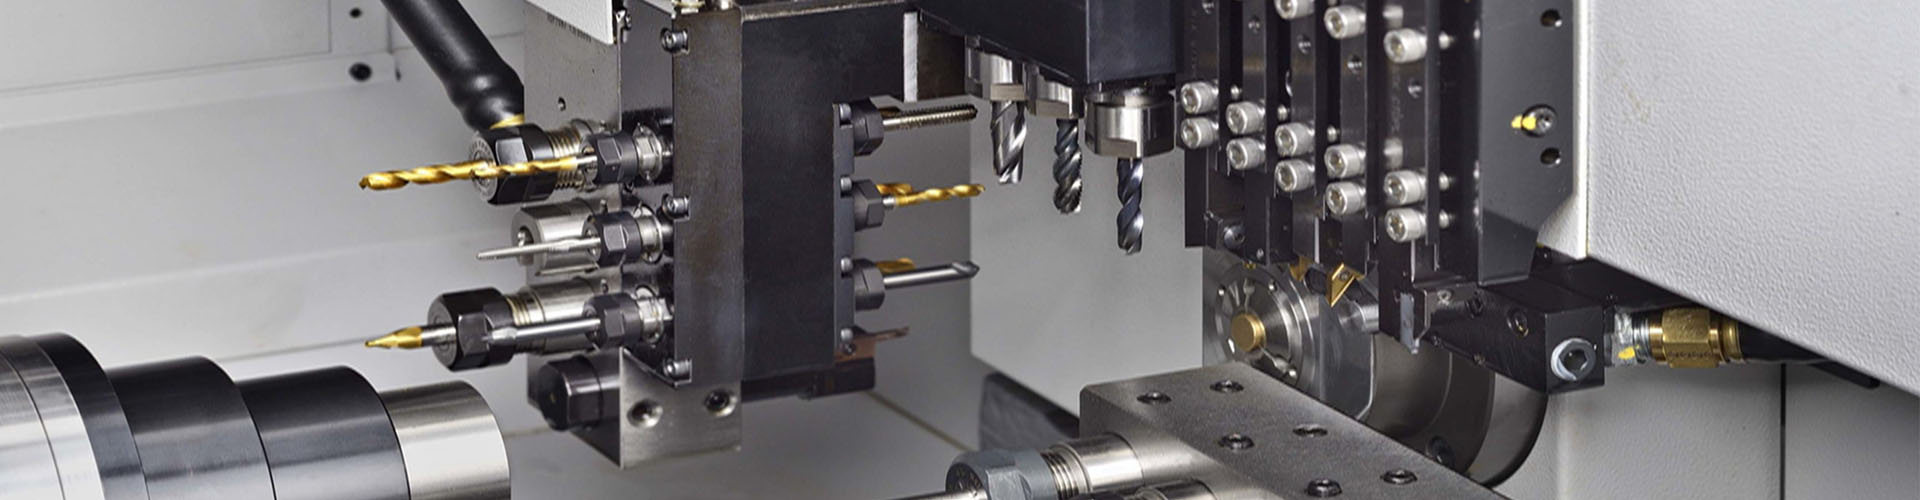
Расточные станки и инструмент — не просто компоненты цеха. Это точка, где геометрия детали становится предсказуемой, а допуск в 0,01 мм — не требование чертежа, а повседневная норма. Мы работаем с расточными системами уже более десяти лет: монтируем их в составе вертикальных токарных станков с ЧПУ, настраиваем под обработку валов ветрогенераторов, фланцев нефтегазовых задвижек, ступиц авиационных роторов. И каждый раз убеждаемся: выбор расточного инструмента и его интеграция в станок решают не 20% — а 70% успеха обработки.
Как выбрать расточной инструмент — без ошибок, которые дорого стоят
Первое, что ломает расточную операцию — попытка «подогнать» инструмент под шпиндель, а не наоборот. Мы видели три типичные ошибки: покупку резцов с углом врезания 90° для глубоких отверстий (результирующая вибрация — до 0,08 мм биения), использование стандартных державок при обработке титановых заготовок (прогиб оси — 0,15 мм за проход), установку некалиброванных оправок без проверки концентричности (рассогласование до 0,03 мм даже при идеальном станке).
Правильный выбор начинается с трёх параметров:
Глубина растачивания: при L/D > 4 применяйте только виброустойчивые системы с демпфированием (например, Sandvik CoroBore 822 или Kennametal KMR);
Материал заготовки: для чугуна — твёрдосплавные пластины с покрытием TiCN; для нержавеющей стали — с покрытием AlTiN и острым углом врезания 60–75°;
Точность требования: если IT6 — нужна регулируемая оправка с микрометрической настройкой (точность ±0,002 мм), а не простая резцовая головка.
И да — расточный инструмент нельзя «перенастроить» под другую задачу. У нас на производстве каждая оправка маркируется по диаметру, материалу и допуску. Потеря одного миллиметра настройки — это перебраковка детали стоимостью 120 000 юаней.
Расточные станки: почему конструкция важнее мощности
Мощность шпинделя — второстепенный параметр. Главное — жёсткость базы и стабильность кинематической цепи. На практике: станок с 40 кВт и слабой колонной даёт худшую поверхность при растачивании, чем станок с 22 кВт и монолитной литой станиной. Мы это проверяли на моделях CK5126 и CK5275 — при обработке стальных корпусов диаметром 1200 мм разница в шероховатости составила Ra 0,8 против Ra 1,6.
Ключевые признаки надёжного расточного станка:
Опорная плита из чугуна с графитовыми включениями (не сталь или сварная конструкция);
Привод подачи — не ремённый, а прямой через шарико-винтовую пару с предварительным натягом;
Система охлаждения шпинделя — не воздушная, а принудительная циркуляция масла с термостатированием.
Все вертикальные токарные станки Dalian Xinhong Machinery Manufacturing Co., Ltd. проектируются с учётом этих принципов. Например, в модели CK5285 используется литая двухстоечная база с внутренними рёбрами жёсткости, а подача осуществляется через двойную ШВП с зажимом по оси Z — это исключает люфт даже при длительной работе на максимальной нагрузке.
Эксплуатация: как продлить ресурс расточного инструмента в 2,3 раза
Средний срок службы расточной пластины — не 45 минут, а 180. Разница — в режимах и контроле. Мы фиксируем четыре критических условия:
Подача должна быть постоянной. Колебания более ±5% вызывают микротрещины на режущей кромке. Решение — ЧПУ с функцией адаптивной подачи (например, Fanuc 31i-B с опцией AI Contour Control);
Охлаждение — только под давлением. Струя масла должна попадать точно в зону резания, а не «обдувать» резец. При растачивании алюминия без давления — рост температуры на 120 °C за 90 секунд;
Закрепление инструмента — без ударов. Момент затяжки державки должен контролироваться динамометрическим ключом. Перетяжка на 15% снижает ресурс пластины на 40%;
Контроль вибрации — в реальном времени. Датчики вибрации на шпинделе позволяют выявить дисбаланс ещё до того, как он повлияет на точность.
На наших станках установлены встроенные системы мониторинга вибрации и температуры. Они не просто сигнализируют — они автоматически корректируют подачу и обороты, сохраняя заданный класс точности даже при изменении состояния заготовки.
Расточные станки и инструмент — это единая система
Нельзя купить высокоточный расточной инструмент и установить его на станок с люфтом в направляющих. Нельзя заказать станок с ЧПУ и использовать в нём ручные оправки. Эффективность растачивания рождается только тогда, когда станок, инструмент, программа и человек работают как один механизм.
Dalian Xinhong Machinery Manufacturing Co., Ltd. разрабатывает вертикальные токарные станки не как «станки с возможностью расточки», а как системы для прецизионного растачивания. Каждая модель — от CK5112 до CK5285 — имеет заранее рассчитанные посадочные места, жёсткие крепления для расточных оправок, интерфейсы для цифровых измерителей и программное обеспечение, учитывающее деформации при нагреве. Это не маркетинг — это результат 17 лет эксплуатации в условиях тяжёлого машиностроения.
Если ваша задача — обеспечить повторяемость диаметра ±0,005 мм на деталях весом до 25 тонн, начните не с каталога, а с анализа технологического процесса. Только так расточные станки и инструмент станут не расходом — а инвестицией в точность.