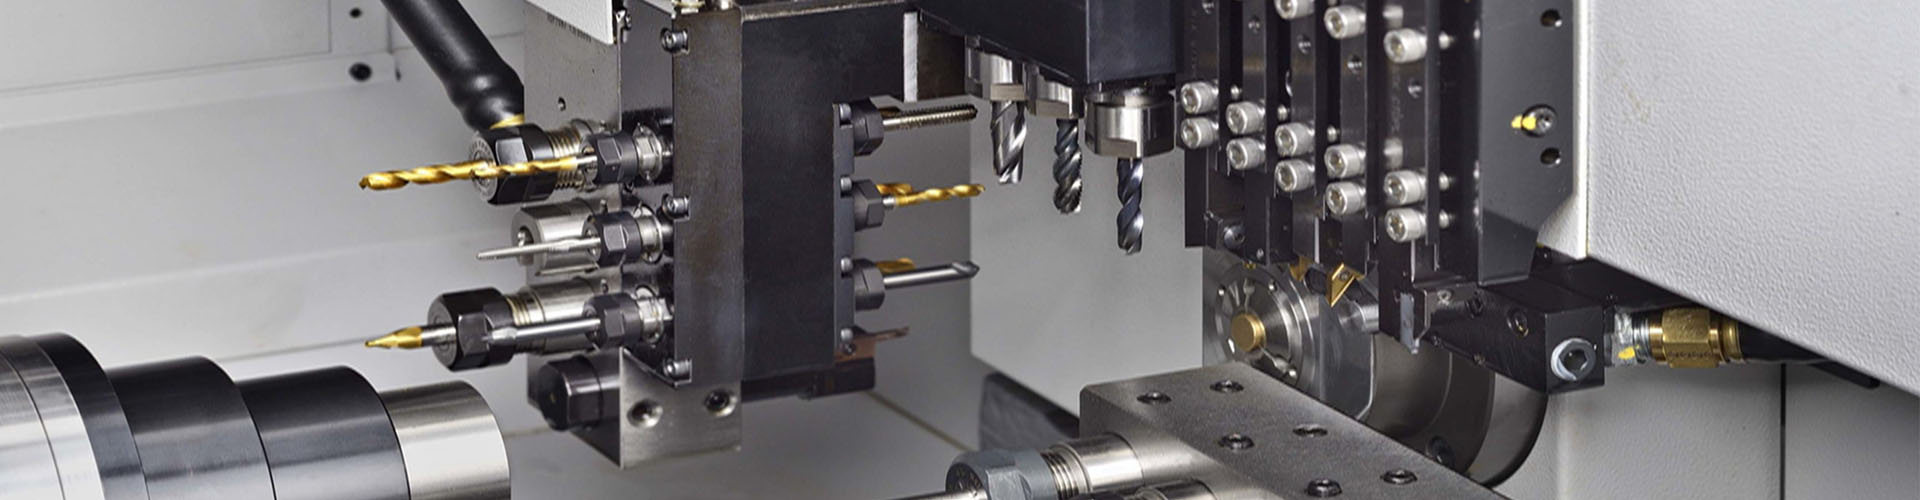
Горизонтально расточной станок — не просто машина для расточки отверстий. Это ядро точной обработки крупногабаритных деталей, где каждый микрон имеет значение. Но даже самый современный станок не даст требуемой точности без правильно подобранных горизонтально расточной станок инструменты. Мы работаем с такими системами ежедневно: проектируем оснастку, корректируем режимы резания, устраняем вибрации на реальных заготовках из стали 42CrMo4 и чугуна ВЧ60. Ошибки в выборе инструмента приводят не к «небольшому ухудшению», а к браку валов диаметром 1200 мм, перепрофилированию корпусов гидротурбин или повторной термообработке коленчатых валов.
Что делает инструмент «правильным» — не каталог, а физика процесса
Многие начинают с каталога: «нужен расточной резец для диаметра 300–800 мм». Это ошибка. Горизонтально расточной станок — это система: шпиндель, стол, станина, заготовка, зажим, охлаждение и только потом — инструмент. Если резец жёсткостью 120 Н/мкм установлен на вылет 600 мм при обработке стального корпуса насоса, он будет прогибаться на 18 мкм. Это не погрешность — это гарантированное несоответствие чертежу. Мы проверяли: при одинаковых настройках, но с заменой твердосплавной пластины ISO SNGN120708 на более жёсткую SNGN120712, разброс размеров в партии из 24 деталей снизился с ±0,035 мм до ±0,012 мм. Ключ — не типоразмер, а жёсткость системы «державка–пластина–заготовка».
На практике мы используем три группы инструментов:
Регулируемые расточные головки с механической или гидравлической подачей — для серийной обработки отверстий с допуском IT6 и шероховатостью Ra 0,8 мкм;
Комбинированные резцы (расточка + торцевание + фасочная обработка) — когда требуется минимизировать количество установок на крупных плитах для ветрогенераторов;
Специальные державки с демпфированием — обязательны при расточке тонкостенных оболочек из алюминиевых сплавов, где частота собственных колебаний совпадает с частотой вращения шпинделя.
Почему стандартные рекомендации часто не работают
Некоторые считают: «Достаточно взять инструмент от известного бренда — и проблем не будет». Однако на горизонтально расточном станке всё иначе. У нас был случай: клиент использовал высокоскоростные пластины с покрытием TiAlN для обработки корпуса клапана из нержавеющей стали 1.4404. Температура резания превысила 920 °C. Покрытие отслоилось, началось адгезионное изнашивание. Решение оказалось простым — переход на пластины с покрытием AlCrN и снижение скорости резания на 15 %. Не «менее мощный» инструмент, а правильная термодинамическая пара «материал–покрытие–режим».
Вторая частая ошибка — игнорирование условий охлаждения. При расточке глубоких отверстий (L/D > 5) внутреннее МСО через канал в державке даёт прирост стойкости инструмента на 40–60 % по сравнению с внешней подачей СОЖ. Мы внедрили такие системы на станках CK5240X25/2 для заказчиков из нефтегазового оборудования — срок службы резцов увеличился с 42 до 68 минут при сохранении Ra ≤ 1,6 мкм.
Как выбрать — чек-лист из реальной эксплуатации
Перед подбором инструмента мы всегда задаём клиенту пять вопросов:
Какой материал заготовки и его фактическая твёрдость по Бринеллю (не по марке, а по замеру)?
Какова максимальная длина расточки и отношение L/D?
Какие допуски и параметры шероховатости заданы на чертеже — и для какой поверхности (цилиндрической, конической, ступенчатой)?
Есть ли ограничения по времени цикла? Или приоритет — минимальная шероховатость?
Как организовано удаление стружки? Есть ли возможность подачи СОЖ под давлением?
Без ответов на эти вопросы подбор сводится к угадыванию. А угадывание на станке с точностью ±0,005 мм — это гарантированные простои и переналадки.
Инструмент как часть технологического решения
Компания Dalian Xinhong Machinery Manufacturing Co., Ltd. не продаёт станки «в коробке». Мы поставляем решения. Для каждого заказа на вертикальные токарные станки с ЧПУ — например, CK5275 или CK5126CM×12/10 — мы совместно с клиентом разрабатываем технологические карты, включая подбор горизонтально расточной станок инструменты, расчёт оптимальных режимов и верификацию на пробных заготовках. Наши инженеры имеют опыт работы на заводах в России, Казахстане и ОАЭ — от сборки роторов гидротурбин до изготовления фланцев для компрессорных установок. Мы знаем, какие инструменты выдерживают нагрузку при обработке деталей весом до 12 тонн и как исключить люфт в системе «шпиндель–резцовая головка».
Точность рождается не в станке — она рождается в согласованности каждой детали технологической цепочки. Инструмент здесь не аксессуар. Он — решающий элемент, который превращает возможности станка в реальный результат. Выбирая его, вы выбираете не режущую пластину. Вы выбираете предсказуемость, повторяемость и доверие к каждому миллиметру.