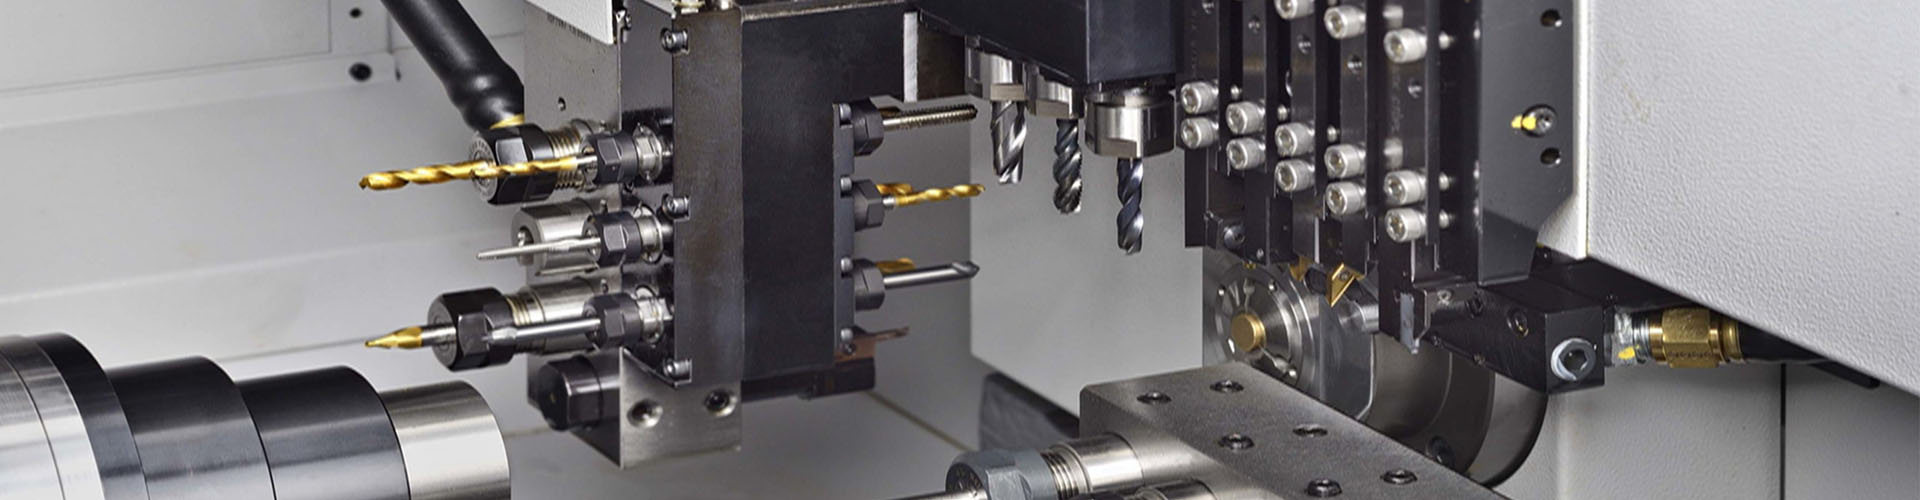
Вертикальный токарный станок купить — не просто операция закупки. Это стратегическое решение для цеха, где обрабатываются диски диаметром от 1200 до 8500 мм, фланцы весом до 30 тонн, ступицы ветрогенераторов, корпуса нефтегазовых клапанов и детали авиационных редукторов. Мы не продаём станки «по каталогу». Мы помогаем выбрать тот вертикальный токарный станок, который не сломается на третьем цикле, не потребует повторной калибровки каждые две недели и будет точно выдерживать допуск ±0,015 мм даже при +35 °C в цеху.
Почему одностоечные и двухстоечные станки — это разные решения
Многие покупатели начинают с вопроса: «Какой вертикальный токарный станок купить — одностоечный или двухстоечный?». Ответ зависит не от бюджета, а от геометрии заготовки и требований к жёсткости. Одностоечные модели — CK5116B, CK5126CM×12/10 — идеальны для дисков и колец с высотой до 1000 мм. Их преимущество — быстрая переналадка и компактная занимаемая площадь. Но если вы обрабатываете валы-шестерни диаметром 2500 мм и высотой 2200 мм, одностоечный станок начнёт «плавать» под нагрузкой. Здесь нужен двухстоечный — CK5275 или CK5285. Две колонны, монолитная поперечина и усиленная плита обеспечивают жёсткость, которая не проседает даже при максимальной подаче 2,5 мм/об. В наших испытаниях CK5240X25/2 показал отклонение оси вращения менее 0,008 мм на диаметре 4000 мм — результат, достигнутый за счёт термообработки чугунной станины и трёхточечной регулировки основания.
Что скрывают «технические характеристики» в спецификациях
Параметры в каталоге часто вводят в заблуждение. Например, заявленная «максимальная высота обработки 2500 мм» у CK5231X20/25 — это не высота над столом, а расстояние от стола до нижней грани суппорта при его крайнем нижнем положении. Реальная рабочая зона — на 180–220 мм меньше из-за габаритов резцовых блоков и защитных кожухов. Мы всегда согласовываем с заказчиком не абстрактные цифры, а конкретную заготовку: чертёж, материал (чугун СЧ25, сталь 42CrMo4, алюминиевый сплав 7075), режимы резания и требуемую шероховатость Ra ≤ 0,8 мкм. Только так мы гарантируем, что станок не окажется «перекупленным» — например, с запасом мощности в 40 % при реальной нагрузке 65 %, — и не «недокупленным», когда при первом же проходе по нержавейке 12Х18Н10Т возникает вибрация из-за недостаточной массы каретки.
Сервис — не опция, а часть конструкции станка
Клиент из Казахстана получил CK5120×20/8, но через три месяца столкнулся с дрейфом позиционирования оси Z. Диагностика показала: проблема не в ЧПУ, а в температурном расширении направляющих при перепаде 12 °C между улицей и цехом. Мы не отправили инженера — мы перепрошили систему компенсации теплового дрейфа в контроллере Fanuc 31i-B, добавив датчики температуры на направляющие и в корпус. Такой подход возможен только при полной самостоятельной разработке ПО и электроники — что есть у Dalian Xinhong Machinery Manufacturing Co., Ltd. Компания не просто производит вертикальный токарный станок купить можно напрямую: она владеет всем циклом — от проектирования станины в SolidWorks до отладки алгоритмов управления шаговыми приводами. Сертификат ISO 9001 здесь не формальность: каждый станок проходит 72 часа непрерывного тестирования под нагрузкой, включая 200 циклов автоматической смены инструмента и проверку точности позиционирования по лазерному интерферометру Renishaw XL-80.
Как принять решение — без переговоров и компромиссов
Если вы ищете, где вертикальный токарный станок купить — надёжно и по выгодной цене, начните не с запроса цены, а с отправки нам трёх вещей: чертежа самой крупной заготовки, фотографии существующего оборудования (если замена), и списка трёх самых частых отказов на текущих станках. Мы подготовим сравнительную таблицу: как CK5126B решит вашу проблему с биением фланцев, почему CK5225BX16/10 сэкономит 17 % времени на обработке корпусов насосов, и какие условия монтажа (фундамент, электропитание 380 В ±5 %, вентиляция) нужно учесть заранее. Никаких шаблонных предложений. Только техническая экспертиза, проверенная в 12 странах и более чем 200 промышленных цехах. Подробнее — на сайте d lxhcnc.com.